Просмотр новости
Найдите то, что Вас интересует
 Спутники
 РН
 SpaceX
 Роскосмос
 NASA
СпутникиРНSpaceXРоскосмосNASAКаждая аддитивная технология — это компромисс. Одна дает скорость, но проигрывает в точности. Вторая создает детали со сложной геометрией, но слишком дорого стоит.
Когда запасная деталь застряла на другом континенте, а простой машины мешает производству, начинаешь искать выход. Рецепт прост: реверс-инжиниринг плюс 3D-печать. Вот только как сориентироваться в огромном спектре подходов и материалов? Инженеры российской горно-металлургической компании проверили их на практике.
Теги:
"Норникель"
Каждая аддитивная технология — это компромисс. Одна дает скорость, но проигрывает в точности. Вторая создает детали со сложной геометрией, но слишком дорого стоит. Третья позволяет «выращивать» гигантские запчасти, но они потом требует дополнительной обработки.
На протяжении нескольких лет специалисты компании «Норникель» экспериментировали с аддитивными технологиями, чтобы понять, для каких конкретных промышленных задач подходят различные подходы и материалы. Оказалось, что многие детали действительно выгоднее производить самостоятельно, чем заказывать у поставщиков, — даже если убрать из расчета нынешние сложности с поставками. Нужно лишь подобрать технологию 3D-печати.
FDM, или Fusion Deposit Modelling — самая распространенная и доступная на сегодня технология 3D-печати пластиком. Расплавленный материал выдавливается из рабочего «носика» аппарата, и слой за слоем на столе вырастает пластиковая фигура. Скорость высокая, материал дешевый.
В хобби-мастерских FDM используют для создания готовых изделий. В промышленности эта технология чаще используется для создания пресс-форм, которые потом заполняют двухкомпонентным полиуретаном.
Эксперименты показали, что такая комбинация 3D-печати и литья подходит для создания многих промышленных расходников: держателей шлангов, хомутов для буровых установок, комплектующих насосов и фильтров, элементов шахтных подъемников.
3D-печать позволяет производить их быстро, в любых количествах (производство легко масштабируется) и дешево. В некоторых случаях детали получаются в 90 раз дешевле, чем если у поставщиков. Например, оригинальный хомут буровой установки стоит 200 евро, а аналог, отлитый на месте — 400-500 рублей.
На горно-металлургическом производстве в Норильске используют отечественный FDM-принтер с большим столом 60 x 60 сантиметров, разработанный специально для промышленности. Так как формы потом обрабатываются в печи, их печатают из высокопрочных и жаропрочных пластиков. В частности, термопласта PEEK (полиэфирэфиркетон). PEEK выдерживает длительные механические нагрузки и воздействие технических жидкостей, поэтому из него делают шестерни и поршневые кольца для гидравлики.
«Главная причина, почему мы используем технологию FDM, — это скорость. У нас свой 3D-сканер, свой принтер, свое оборудование для литья полиуретана. Поэтому есть кейсы, когда мы изготавливали нужную запчасть в пределах рабочей недели. Скорость и наработанный опыт дают нам возможность улучшать компоненты, а не просто воспроизводить их. К примеру, мы заменили нож для съема кека, состоящий из двух частей — основы из нержавеющей стали и керамического лезвия — на цельную деталь из полимера. Заместили часть металлических элементов на полиуретановые — повысили долговечность и ремонтопригодность», — говорит Рамиль Батралиев, директор департамента инноваций Заполярного филиала «Норникеля».
SLM, или Selective Laser Melting — метод выборочного лазерного спекания металлического порошка. Рабочая камера слой за слоем наполняется мелким металлическим порошком, и после каждого слоя по запланированному контуру спекается лазером. После печати останется лишь вытряхнуть из полостей лишний порошок.
Главное преимущество SLM — металлический порошок, который поддерживает деталь со всех сторон. Это позволяет создавать изделия с внутренними полостями, тонкостенными каналами и общей сложной геометрии.
Именно так в авиации создают лопатки турбин двигателей, а в металлургии — усовершенствованные фланцы для печей взвешенной плавки, которые лучше поддерживают вихри в шахте печи.
DMD, или Direct Metal Deposition, или Прямое лазерное выращивание — подход, при котором порошок подается струей в зону действия лазера, а не заполняет всю камеру целиком. Он быстрее и дешевле SLM, а также позволяет печатать крупные детали, но готовые изделия требуют дополнительной механической обработки.
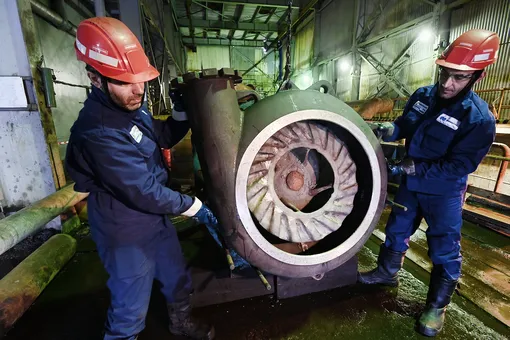
На практике метод применили для изготовления рабочего колеса насоса Verex, который перекачивает нагретую высококонцентрированную серную кислоту. Колесо со сложной геометрией диаметром около полуметра (53,8 см) весит примерно 90 кг. Изделие «напечатали» жаропрочным хромоникелевым сплавом с последующей механической обработкой и балансировкой.
WAAM, или Wire Arc Additive Manufacturing — метод послойной «печати» металлической проволокой, которая в точке осаждения на изделие направленно плавится электрической дугой. В аддитивном производстве его относят к технологиям прямого подвода энергии и материала (DED, Directed Energy Deposition).
Среди аддитивных технологий обработки металлов WAAM наиболее производительная и экономически эффективная. Она уступает другим подходам в геометрической точности и чистоте поверхности, зато практически не ограничена по размеру рабочей камеры. Поэтому с помощью WAAM изготавливают крупногабаритные детали, которые потом доводят до необходимой геометрии механической обработкой.
Ключевое преимущество WAAM — возможность ремонта (регенерации) изношенных компонентов. Дефектный фрагмент удаляют, и на его месте роботизированный «WAAM-принтер» послойно наплавляет необходимую форму. Такой ремонт обеспечивает монолитность структуры, не требуя полной замены детали.
Так, компания «Норникель» рассматривает возможность WAAM-печати ступиц колес для погрузочно-доставочных машин. Традиционно эти детали отливают из чугуна. Из-за высокой хрупкости и сложности сварки чугуна их непросто ремонтировать. Стальные ступицы, изготовленные методом WAAM, будут более прочны и износостойки, и восстанавливать изношенные поверхности можно будет наплавкой.
Binder Jetting, или «распыление связующего» — технология «печати» клеем по песку. В результате получается песчаная форма для литья металлических изделий. Причем не обязательно печать форму целиком, можно собирать ее из множества напечатанных частей.
Методом Binder Jetting инженеры компании изготовили компонент футеровки шаровой мельницы для Талнахской обогатительной фабрики. Деталь весит примерно 1,5 т. Она контактирует с измельчаемой породой, поэтому должна выдерживать колоссальное абразивное воздействие и ударные нагрузки.
Сканер, принтер, печь и 3D-модель— вот четыре слагаемых нового подхода к ремонту. Аддитивные технологии не заменили традиционные методы, но дали ремонтникам свободу не ждать поставок, а совершенствовать детали, опираясь на опыт и реальную практику. Теперь каждая поломка — это новая инженерная задача. А у каждой задачи есть решение, остается лишь его выбрать: FDM, SLM, DMD, WAAM или Binder Jetting.
| # | Наименование новости | Тональность | Информативность | Дата публикации |
|---|---|---|---|---|
| 1 | На "Иннопроме" в Минске представили первый белорусско-российский 3D-принтер | 0 | 15.88 | 30-09-2026 |
| 2 | Цифровые двойники: как предприятие Роскосмоса сокращает издержки производства с помощью ... | 0 | 5.23 | 30-09-2026 |
| 3 | Имплантат-конструктор. Предложено новшество в печати заменителей кости | 0 | 10.72 | 30-09-2026 |
| 4 | La rivalidad tecnológica China-Estados Unidos | 0 | 30 | 26-09-2026 |
| 5 | KI-Rechenzentren: Tolle Technik, miese Bilanz | c’t uplink | 0 | 14.35 | 26-09-2026 |
| 6 | KI-Rechenzentren: Tolle Technik, miese Bilanz | c’t uplink | 0 | 14.35 | 26-09-2026 |
| 7 | Почему рост производительности ИИ-кодирования компенсируется затратами на сопровождение | 1 | 16.53 | 25-09-2026 |
| 8 | Как уместить больше стоек в ЦОД и не получить перегрев | -1 | 8.82 | 28-09-2026 |
| 9 | Зачем в России сделали первый бенчмарк для мультимодальной нейросети | 0 | 8.94 | 30-09-2026 |